В промышленном и гражданском строительстве покраска фасадов больших площадей, эстакад, резервуарных парков и несущих металлоконструкций ручным инструментом (валиками и кистями) — это не просто устаревший подход, а сметный и технологический нокаут. Низкая скорость (не более 50–100 м² на маляра в смену), неравномерность толщины сухого слоя (ТСП) и высокая пористость покрытия приводят к преждевременной коррозии и шелушению уже через 1,5–2 года эксплуатации.
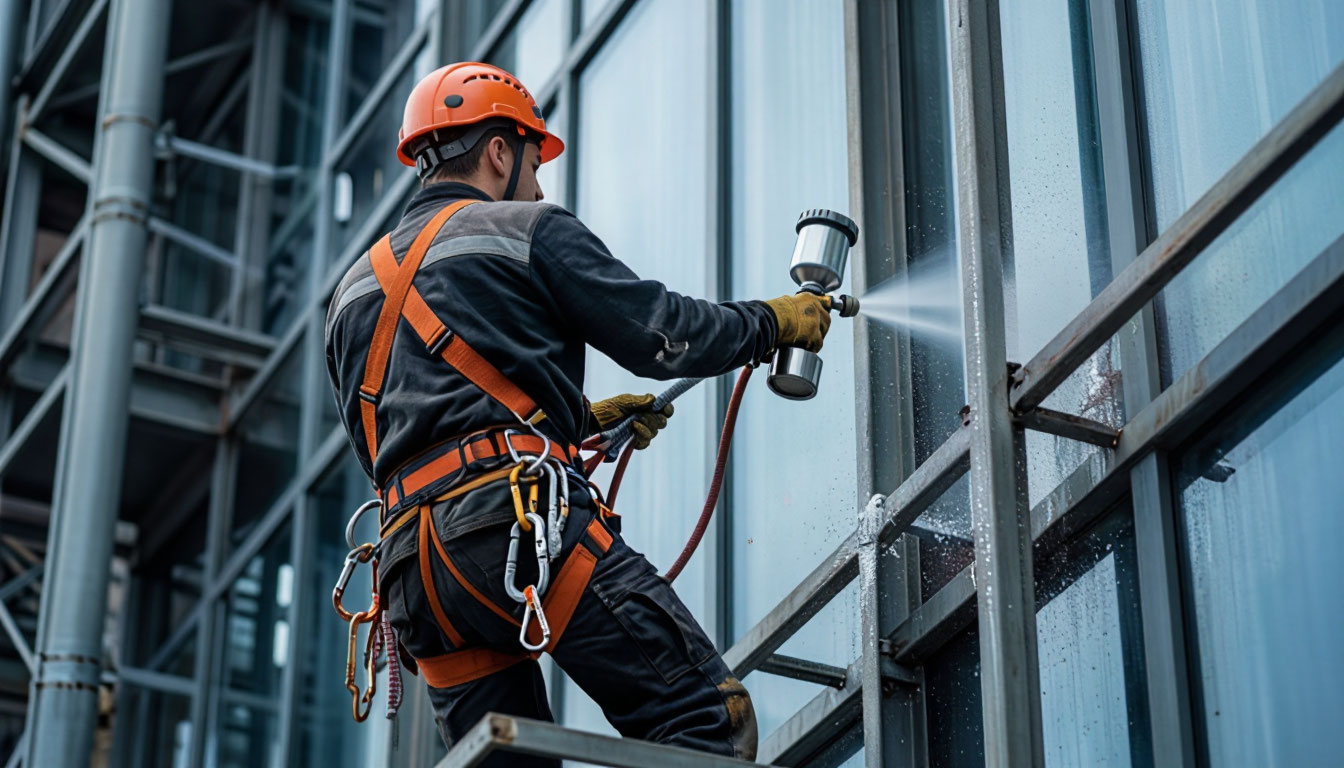
Безвоздушное распыление под высоким давлением (до 250 бар) методом канатного доступа (промышленный альпинизм) позволяет закрывать до 1500 м² за смену одной бригадой, обеспечивая монолитную адгезию и соблюдение проектной толщины антикоррозийного или фасадного слоя с точностью до микрона.
В этой статье мы, инженеры компании «АЛЬП» (Екатеринбург), разберем технологический регламент безвоздушной покраски, подбор оборудования Graco/Wagner, нормативную базу 2026 года и раскроем реальную структуру сметных затрат.
—
Проблема и диагностика: почему кисти и валики проигрывают высоким давлениям
При классическом нанесении ЛКМ кистью или валиком маляр физически втирает материал в поверхность. При этом возникают три фатальные проблемы:
- Воздушные каверны и микропоры. Валик вовлекает воздух в структуру краски. При высыхании пузырьки лопаются, оставляя микроскопические кратеры до самого металла или бетона. В них мгновенно устремляется влага, вызывая подпленочную коррозию.
- Скачки толщины слоя (недобор / перерасход). На ребрах жесткости, сварных швах и фасонных элементах ручной инструмент оставляет слой в 2–3 раза тоньше нормативного. На плоских участках — наоборот, возникают потеки.
- Низкая межслойная адгезия. При ручной покраске фасадных витражей или металлоконструкций скорость работы растягивает процесс на недели. Пыль и межслойная конденсация успевают осесть на грунтовочном слое, снижая адгезию на 40–60%.
Технические последствия некорректного нанесения:
- Фасады: Отслоение штукатурного и покрасочного слоя «шубой» из-за запертой внутри капиллярной влаги и нарушения паропроницаемости.
- Металлоконструкции: Растрескивание покрытия на сварных швах уже в первый зимне-весенний цикл из-за дефицита толщины покрытия (менее 80 мкм вместо проектных 150–240 мкм).
Физика безвоздушного распыления (Airless Spray)
Краска подается гидропоршневым или мембранным насосом под высоким давлением (от 150 до 250 бар) через сопло малого диаметра (0,011″–0,031″). Вылетая с высокой скоростью, ЛКМ испытывает резкое падение давления до атмосферного, благодаря чему происходит гидравлическое дробление капель без участия сжатого воздуха.
Факел приобретает четкую геометрию, а капли ЛКМ врезаются в подложку со скоростью, достаточной для вытеснения воздуха из микрорельефа поверхности (шероховатость Rz 40–80 мкм по ISO 8503-1).
—
Технологический регламент безвоздушного нанесения: от пескоструя до юстировки факела
Работы проводятся в строгом соответствии с ГОСТ 9.402-2004 «Покрытия лакокрасочные. Подготовка металлических поверхностей» и СП 28.13330.2017 «Защита строительных конструкций от коррозии».
Этап 1: Подготовка поверхности и точки росы
Окраска бетона или металла без проверки микроклимата — выброшенные деньги. Инженер технадзора перед началом смены производит замеры:
- Температура подложки: Должна быть минимум на 3°C выше точки росы (расчет по гигрометру и таблице Бродова).
- Влажность воздуха: Не более 80% (для эпоксидных систем — не более 75%).
- Очистка металлоконструкций: Абразивоструйная очистка (пескоструй/купершлак) до степени Sa 2.5 по ISO 8501-1 (чистый металл без окалины и ржавчины) или гидродинамическая промывка аппаратами высокого давления (до 500 бар) для удаления солевых отложений.
- Очистка фасадов: Гидроструйная мойка 150–200 бар с биоцидными составами для удаления грибка, копоти и обеспыливания.
Этап 2: Подготовка и наладка окрасочного оборудования
Для промышленных объемов и высотных работ мы используем поршневые аппараты высокого давления:
- Graco Ultra Max II 695 / Mark V / Mark X (электрические и бензиновые гидропоршневые станции).
- Wagner HeavyCoat 950 / SuperFinish 33 (мембранные и поршневые агрегаты).
Параметры настройки оборудования:
- Длина магистрали: При работе промышленных альпинистов аппарат стоит на земле. Длина шлангов высокого давления (BlueMax II) может достигать 60–90 метров. Это требует компенсации давления — рабочее давление на насосе поднимается до 210–230 бар.
- Подбор сопел (RAC X / TradeTip 3):
* Для фасадных акриловых и силикатных красок: Сопла 517, 521, 621 (угол распыла 50–60°, диаметр отверстия 0,017–0,021 дюйма).
* Для антикоррозийных грунтов и эмалей (ВМП, Hempel, Tikkurila): Сопла 415, 517, 519.
* Для густых вязких эпоксидов и огнезащиты: Сопла 525, 531, 635.
Этап 3: Техника нанесения методом канатного доступа
Альпинист позиционируется на двух независимых канатах (рабочем и страховочном) с использованием сиденья (подиума) для стабилизации тела.
- Дистанция: Краскопульт (Graco Contractor PC / Silver Plus) удерживается строго перпендикулярно окрашиваемой поверхности на расстоянии 35–45 см.
- Перекрытие факела: Каждый последующий проход должен перекрывать предыдущий на 50% (принцип «вхлест»).
- Скорость перемещения: Около 0,5–0,8 м/с. Недопустимы остановки с нажатым курком во избежание образования потеков.
—
Сравнение оборудования, материалов и сметные ориентиры 2026 года
Выбор оборудования и материалов напрямую определяет себестоимость квадратного метра и гарантийный срок службы системы.
Сравнительный анализ окрасочных аппаратов
| Параметр | Graco Mark V (США) | Wagner HeavyCoat 950 (Германия) | Китайские аналоги (HVBAN и др.) |
|---|---|---|---|
| Тип насоса | Поршневой (Endurance) | Гидропоршневой | Поршневой |
| Производительность | 4,3 л/мин | 6,6 л/мин | 2,2–3,0 л/мин |
| Макс. давление | 230 бар | 250 бар | 200 бар |
| Работа с вязкими ЛКМ | Отличная (до 15000 мПа·с) | Превосходная (тяжелые составы) | Низкая (частые засоры/падение давления) |
| Ресурс уплотнений | До 30 000 м² | До 40 000 м² | 3 000–5 000 м² |
*Использование китайских бытовых аналогов на промышленных объектах приводит к падению давления при подъеме шланга на высоту более 20 метров и нераспыленному «хвосту» (каплям) по краям факела.*
Наружные ЛКМ: Проверенные системы для Уральского региона
- Металлоконструкции (Антикор): Системы НПХ ВМП (ИЗОЛ-ЭП + ПОЛИТОН-УР), Hempel (Hempadur 45143 + Hempatex Hi-Build), Tikkurila (Temacoat RM 40 + Temadur 50).
- Фасады (Бетон, кирпич, штукатурка): Краски на силиконовой и модифицированной акриловой основе (Текс Профи, Alpina, Dulux Trade, ВГТ).
Ориентировочная структура сметных расценок (Урал / Екатеринбург, 2026 год)
| Вид работы | Ед. изм. | Стоимость (без НДС), руб. |
|---|---|---|
| Гидроструйная очистка фасада/металла (до 200 бар) | м² | 160 – 280 |
| Абразивоструйная очистка металлоконструкций (Sa 2.5) | м² | 650 – 1 200 |
| Безвоздушное нанесение грунтовочного слоя (1 слой) | м² | 180 – 320 |
| Безвоздушное нанесение финишной эмали/фасадной краски (1 слой) | м² | 200 – 350 |
| Покраска решетчатых металлоконструкций (фермы, балки) | т / м² | от 800 руб./м² |
*Экономический эффект:* Применение безвоздушного метода в связке с промальпом исключает расходы на аренду тяжелых автовышек или сборку фасадных лесов (экономия до 35–45% общего бюджета проекта).
—
Охрана труда, контроль качества и требования ПОТ РВ (Приказ № 782н)
Работа на высоте с аппаратами высокого давления относится к работам повышенной опасности. Гидроструя под давлением 200+ бар при попадании на кожу способна пробить мягкие ткани и вызвать тяжелейшие травмы (инъекционные ранения).
Требования к безопасности и допуск персонала:
- Наряд-допуск и ППР: На каждый объект разрабатывается Проект производства работ на высоте (ППРв). Работы выполняются строго по наряду-допуску.
- Квалификация альпинистов: Наличие удостоверений промышленного альпиниста 2-й и 3-й групп по безопасности согласно Приказу Минтруда РФ № 782н.
- Заземление: При нанесении ЛКМ на органических растворителях возникает статическое электричество. Окрасочный аппарат, шланги высокого давления и сопловой пистолет подлежат обязательному заземлению для предотвращения искрообразования и взрыва.
- СИЗ: Использование полнолицевых масок с фильтрами класса A2P3 (3M, Jeta Safety), зашитых комбинезонов типа Tyvek и защитных перчаток.
Инструментальный контроль качества на объекте:
Инженерная служба заказчика или технадзор проверяют качество выполнения по трем ключевым параметрам:
- Контроль мокрого слоя (WFT / ТСП): Измеряется непосредственно в процессе нанесения гребенкой-толщиномером (ГОСТ 31993). Позволяет вовремя скорректировать скорость движения кисти альпиниста.
- Контроль сухого слоя (DFT / ТСПп): Измеряется после полного высыхания с помощью ультразвуковых или магнитных толщиномеров (PosiTector 6000, Elcometer). Отклонение от проектной толщины допускается не более чем на ±10%.
- Контроль адгезии: Проверяется методом решетчатых надрезов по ГОСТ 15140-78 (для металлоконструкций) или методом отрыва (ISO 4624) гидравлическим адгезиметром. Показатель должен быть не хуже 1–2 баллов.
—
Чек-лист технического директора перед приемкой работ
Перед подписанием акта КС-2 / КС-3 убедитесь, что подрядчик предоставил следующий комплект исполнительной документации и соблюдал технологию:
- [ ] Журнал входного контроля ЛКМ: Проверены паспорта качества на каждую партию краски и растворителя, соответствие сроков годности.
- [ ] Журнал учета метеорологических условий: Наличие записей о температуре воздуха, подложки, влажности и точке росы за каждый день проведения окрасочных работ.
- [ ] Акт освидетельствования скрытых работ (АОСР): На подготовку поверхности (степень очистки Sa 2.5 / St 3, обеспыливание, обезжиривание) и на каждый промежуточный грунтовочный слой.
- [ ] Замеры толщины сухого слоя (Замерный лист): Не менее 5 точек измерений на каждые 25–50 м² поверхности с фиксацией средних значений.
- [ ] Отсутствие визуальных дефектов: Полное отсутствие потеков, «кратеров», шагрени, пропусков, непрокрасов на торцах, сварных швах и болтовых соединениях.
- [ ] Документация по ПОТ РВ: Копии нарядов-допусков, журналы инструктажей, удостоверения специалистов канатного доступа.
—
Главные выводы
- Скорость и экономия: Безвоздушная окраска аппаратами Graco и Wagner высокого давления в 8–10 раз быстрее ручного метода и на 35–40% дешевле работ с использованием строительных лесов за счет исключения затрат на их монтаж.
- Качество и долговечность: Гидравлическое распыление под давлением 180–230 бар вытесняет воздух из пор металла и бетона, обеспечивая монолитный слой с адгезией до 1–2 баллов и гарантийным сроком службы покрытия от 5 до 15 лет.
- Критичность подготовки: 70% успеха защитного покрытия зависят от качества подготовки поверхности (пескоструй Sa 2.5, обеспыливание) и строжайшего соблюдения правила «температура поверхности > точки росы на 3°C».
- Безопасность и допуски: Проведение височно-окрасочных работ требует применения профессионального промышленного альпинизма, заземления оборудования и соблюдения Приказа Минтруда № 782н.
—
Нужна профессиональная окраска фасада или металлоконструкций?
Инженерная компания «АЛЬП» (alp96.ru, г. Екатеринбург) специализируется на выполнении сложных высотных B2B-проектов методом промышленного альпинизма. В нашем арсенале — собственные аппараты высокого давления Graco и Wagner, гидродинамические установки до 500 бар, а также аттестованные бригады альпинистов с допусками 2 и 3 групп.
Закажите бесплатный выезд главного инженера на ваш объект
- Проведем инструментальное обследование (замеры влажности, адгезии, прочности подложки).
- Составим карту дефектов и подберем оптимальную систему ЛКМ под ваш бюджет.
- Рассчитаем подробную коммерческую смету с фиксированной ценой и гарантией по договору.
Оставьте заявку на сайте alp96.ru или свяжитесь с нашим техническим отделом в Екатеринбурге для получения консультации.