Преждевременный выход из строя несущих металлоконструкций, эстакад, резервуарных парков и производственных цехов — это всегда результат либо нарушения технологии подготовки поверхности, либо ошибочного выбора лакокрасочной системы (ЛКС). В условиях промышленной атмосферы Урала и Сибири (высокая концентрация SO₂, влажность, постоянные температурные перепады от -40°C до +35°C) стандартные масляные и алкидные эмали разрушаются за 1,5–2 года.
Чтобы обеспечивать межремонтный интервал в 10–15 и более лет, современные промышленные предприятия руководствуются требованиями международной серии стандартов ISO 12944 и российскими нормативами СП 28.13330.2017 (актуализированный СНиП 2.03.11-85) «Защита строительных конструкций от коррозии» и ГОСТ 9.402-2004.
Как главный инженер компании «АЛЬП» с 15-летним опытом реализации сложных высотных проектов в сфере антикоррозийной защиты (АКЗ), я разберу пошаговый инженерный регламент, который гарантирует долговечность покрытий на объектах с повышенной категорией коррозионной агрессивности среды.
—
Проблема и диагностика: почему разрушаются металлоконструкции заводов
Коррозия на промышленных объектах редко бывает поверхностной и равномерной. Наиболее опасны язвенные и питтинговые поражения, а также межкристаллитная коррозия в зонах сварных швов и болтовых соединений.
Основные причины преждевременного разрушения покрытий:
- Подпленочная коррозия. Возникает при нанесении ЛКМ на неполностью удаленную окалину или пластовую ржавчину. Окалина имеет иной коэффициент теплового расширения, чем сталь. При температурных колебаниях она отслаивается вместе с защитной пленкой.
- Остаточные водорастворимые соли. Если перед очисткой поверхность металлоконструкций не отмыта от хлоридов и сульфатов, активируется осмотический процесс: влага проникает сквозь защитную пленку, образуя пузыри (блистеринг) и очаги коррозии.
- Нарушение условия «точки росы». Нанесение краски при влажности воздуха выше 85% или при температуре металла, превышающей точку росы менее чем на 3°C, приводит к запечатыванию микроконденсата в порах грунта.
- Недостаточная толщина сухого слоя (ТСП). Попытка сэкономить объем материала приводит к появлению микропор, сквозь которые кислород и влага беспрепятственно достигают металла.
Потеря 1 мм толщины несущего профиля снижает расчетную несущую способность балки на 12–15%. Без своевременной и технологически верной антикоррозийной обработки предприятие рискует дойти до аварийного состояния несущих ферм (ГОСТ 23118), ремонт которых потребует полной остановки производства и миллионов рублей дополнительных затрат.
—
Технология работ и регламент: от пескоструя Sa 2.5 до финишного слоя
Достижение срока службы ЛКС в 10–15 лет возможно только при соблюдении сквозного технологического регламента. В промышленном альпинизме каждая операция на высоте контролируется инженером технадзора.
[Гидроструйная отмывка (до 500 бар)]
                  │
                  ▼
[Абразивоструйная очистка (Sa 2.5 / ГОСТ 9.402 Степень 1)]
                  │
                  ▼
[Обеспыливание и обезжиривание]
                  │
                  ▼
[Полосовое окрашивание (Stripe coat) кистями]
                  │
                  ▼
[Грунтовочный цинконаполненный слой (60–80 мкм)]
                  │
                  ▼
[Промежуточный эпоксидный слой (100–150 мкм)]
                  │
                  ▼
[Финишный полиуретановый слой (50–80 мкм)]
Шаг 1. Гидродинамическая отмывка и обезжиривание
Поверхность промывается высоконапорными аппаратами (рабочее давление 350–500 бар) с добавлением щелочных моющих составов. Это позволяет удалить масляные пятна, грязь и водорастворимые соли.
Шаг 2. Абразивоструйная очистка (Пескоструй / Дробеструй)
Согласно ISO 8501-1, для обеспечения срока службы покрытия более 10 лет требуется степень очистки Sa 2.5 (очистка почти до чистого металла). На поверхности допускаются лишь незначительные следы в виде полос или точек.
- Шроховатость (профиль анкеровки): Необходимый параметр Rz составляет 40–75 мкм (определяется по компаратору ISO 8503-2). Без этого профиля адгезия эпоксидных и цинконаполненных материалов упадет в 2–3 раза.
- При работе на высоте альпинисты используют мобильные напорные абразивоструйные аппараты с подачей купершлака или никельшлака фракции 0.5–2.5 мм.
Шаг 3. Обеспыливание и контроль микроклимата
После пескоструйной обработки поверхность обеспыливается промышленными пылесосами или сжатым сухим воздухом (тест на пыль по ISO 8502-3 — не хуже класса 2). Инженер замеряет температуру металла, относительную влажность воздуха и рассчитывает точку росы с помощью гигрометра и контактного термометра.
Шаг 4. Полосовое окрашивание (Stripe coating)
Все сварные швы, кромки, острые углы, болтовые соединения и труднодоступные места прокрашиваются вручную кистью до нанесения основного слоя. На острых гранях жидкая краска под действием поверхностного натяжения стекает, образуя истончение. Полосовое окрашивание компенсирует этот дефект.
Шаг 5. Нанесение многослойной ЛКС безвоздушным способом
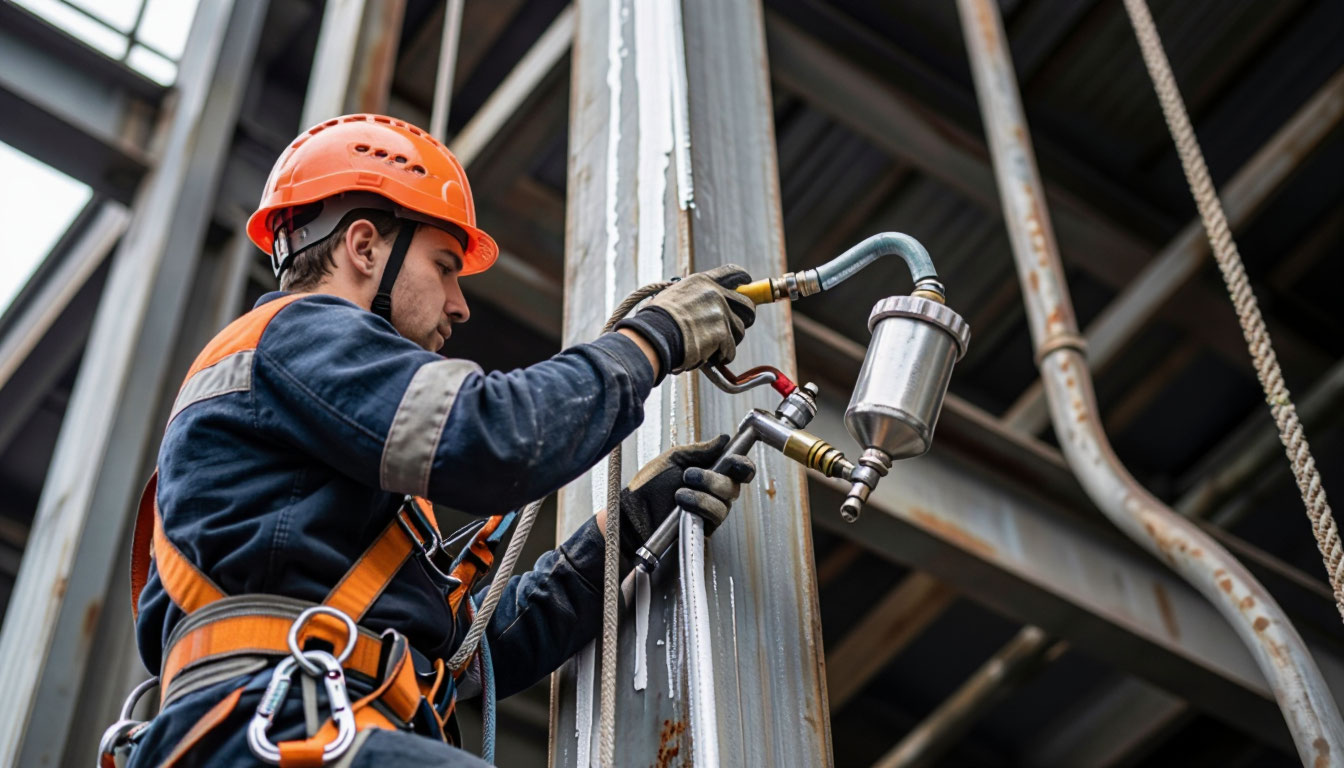
Окрашивание выполняется аппаратами безвоздушного распыления высокого давления (200–250 бар, оборудования Graco, Wagner) для минимизации потерь и обеспечения высокой плотности пленки.
—
Сравнение материалов и сметные ориентиры в 2026 году
Категория атмосферной коррозионной агрессивности согласно ISO 12944-2 для большинства промышленных площадок Урала — С3–С4 (умеренная/высокая) и С5 (промышленные зоны с высокой влажностью и агрессивной атмосферой).
Для обеспечения защиты на 10–15 лет применяется трехслойная эпоксидно-полиуретановая или цинконаполненная система с общей толщиной сухого слоя (ТСП) от 200 до 320 мкм.
Сравнительный анализ лакокрасочных систем:
| Тип системы | Состав системы (слои) | Срок службы (ISO 12944) | Стойкость к УФ и химии | Преимущества / Недостатки |
|---|---|---|---|---|
| Алкидно-меламиновая (устаревшая) | ГФ-021 + ПФ-115 (100 мкм) | 1–3 года | Низкая | + Дешевизна материалов. – Быстрое меление, растрескивание, нулевая химическая стойкость. |
| Эпоксидная эпоксидно-виниловая | Эпоксидный грунт + Эпоксидная эмаль (180 мкм) | 7–10 лет | Средняя (желтеет на солнце) | + Хорошая адгезия и водостойкость. – Мелеет под УФ-лучами, теряет глянец. |
| Протекторная (Цинконаполненная) | Цинотан (или ВМП Изол-ЦИНК) + Политон-УР + Пулак (240 мкм) | 15–25 лет | Экстремально высокая | + Катодная (протекторная) защита металла, устойчивость к сдвигам и атмосфере. – Высокие требования к Sa 2.5. |
| Премиальная эпокси-полиуретановая | Hempel (Hempadur 45143) + Hempathane Fast Dry 55610 (220 мкм) | 15–20 лет | Высочайшая | + Отличная межслойная адгезия, стойкость к ударам и истиранию. – Стоимость материалов. |
Сметные ориентиры на АКЗ металлоконструкций в 2026 году (за 1 м² по поверхности):
- Подготовительные работы (гидроструйная промывка, обезжиривание): 150 – 300 руб./м²
- Абразивоструйная очистка до ст. Sa 2.5 (купершлак, альпинистское оборудование): 550 – 900 руб./м²
- Полосовое окрашивание и нанесение 3-х слоев АКЗ (безвоздушное распыление): 450 – 850 руб./м²
- Стоимость высококачественных материалов (эпоксидно-полиуретановая система, ТСП 240 мкм): 800 – 1600 руб./м²
Итого «под ключ»: от 1 950 до 3 650 руб./м² (цена варьируется от коэффициента металлоемкости, высоты объекта, ветровой нагрузки и геометрии конструкций).
—
Контроль качества и охрана труда: ГОСТ, ПОТ РВ и риски работы с «дикими бригадами»
Защита металлоконструкций методом канатного доступа — это зона повышенной опасности. Нарушение правил охраны труда приводит к остановке объекта Ростехнадзором или Трудовой инспекцией.
Инструментальный контроль качества на каждом этапе (ISO 19840):
- Профиль шероховатости: Компараторы и профилометры (ГОСТ 2789).
- Степень обеспыливания: Лента-тест по ISO 8502-3.
- Климатические условия: Измерение температуры воздуха, металла, влажности и точки росы (термогигрометры Elcometer/PosiTector).
- Толщина мокрого слоя (ТМС): Гребенки-толщиномеры в процессе нанесения.
- Толщина сухого слоя (ТСП): Магнитные и вихретоковые толщиномеры (ГОСТ Р 51694 / ISO 2808). Контроль по правилу «80/20»: 80% замеров должны быть не ниже номинальной ТСП, остальные 20% — не ниже 80% от номинала.
- Адгезия: Метод решетчатых или X-образных надрезов (ГОСТ 32299 / ISO 2409).
Безопасность работ на высоте:
Все промышленные альпинисты компании «АЛЬП» работают строго по Правилам по охране труда при работе на высоте (Приказ Минтруда России № 782н):
- Наличие действующих удостоверений 2 и 3 групп безопасности.
- Разработка и утверждение ППРВ (Проекта производства работ на высоте).
- Оформление нарядов-допусков.
- Использование сертифицированного снаряжения страховочно-удерживающих систем (Petzl, Vento), соответствующих ТР ТС 019/2011, с обязательной ежедневной проверкой и ведением журналов учета.
- Ежегодные испытания анкерных точек и навесных систем.
Привлечение «диких бригад» без допусков и профильного оборудования чревато нанесением краски поверх ржавчины (St 2 вместо Sa 2.5) обычными бытовыми краскопультами. Итог — шелушение покрытия через 6 месяцев, отсутствие гарантий и строгие штрафы со стороны контролирующих органов за нарушение ПОТ РВ.
—
Главные выводы
- Подготовка поверхности определяет 80% успеха. Без абразивоструйной очистки до степени Sa 2.5 по ISO 8501-1 и создания шероховатости Rz 40–75 мкм ни одна самая дорогая краска не простоит больше 2–3 лет.
- Только системный подход. Использование трехслойных систем (цинк/эпоксид + эпоксид + полиуретан) суммарной толщиной сухого слоя от 200–240 мкм гарантирует защиту от коррозии на 10–15+ лет по ISO 12944.
- Строгий контроль климата. Нельзя выполнять нанесение ЛКМ, если температура металла не превышает точку росы минимум на 3°C, а относительная влажность воздуха выше 85%.
- Полосовое окрашивание обязательно. Сварные швы, болты и острые кромки — первые кандидаты на коррозию. Их прокрашивают кистью вручную до основного распыления.
- Промышленный альпинизм экономит бюджет. Метод канатного доступа позволяет отказаться от дорогостоящей аренды тяжелых лесов или автовышек, снижая сметные расходы на организацию доступа до 40%.
—
Профессиональная антикоррозийная защита от компании «АЛЬП»
Компания «АЛЬП» (Екатеринбург, alp96.ru) выполняет комплексные B2B-проекты по антикоррозийной защите металлоконструкций, резервуаров, эстакад, крановых путей и несущих ферм на промышленных и коммерческих объектах Урала и России.
Мы берем на себя полный цикл: от инструментального обследования и составления ППР до сдачи объекта технадзору Заказчика с предоставлением полной исполнительной документации и гарантийных обязательств до 5–10 лет.
Что вы получаете при обращении:
- Бесплатный выезд инженера-технолога на объект для проведения замеров, оценки степени коррозионного поражения и проверки прочности конструкций.
- Акт инструментального обследования с измерением толщины существующего ЛКП, шероховатости и расчетом площади по металлоемкости.
- Оптимизированную смету и ТЗ с подбором ЛКС (ВМП, Hempel, Tikkurila и др.) под ваши задачи и климатический регион.
Закажите бесплатный выезд инженера и расчет сметы на сайте alp96.ru или свяжитесь с нашим техническим отделом для консультации по вашему объекту.